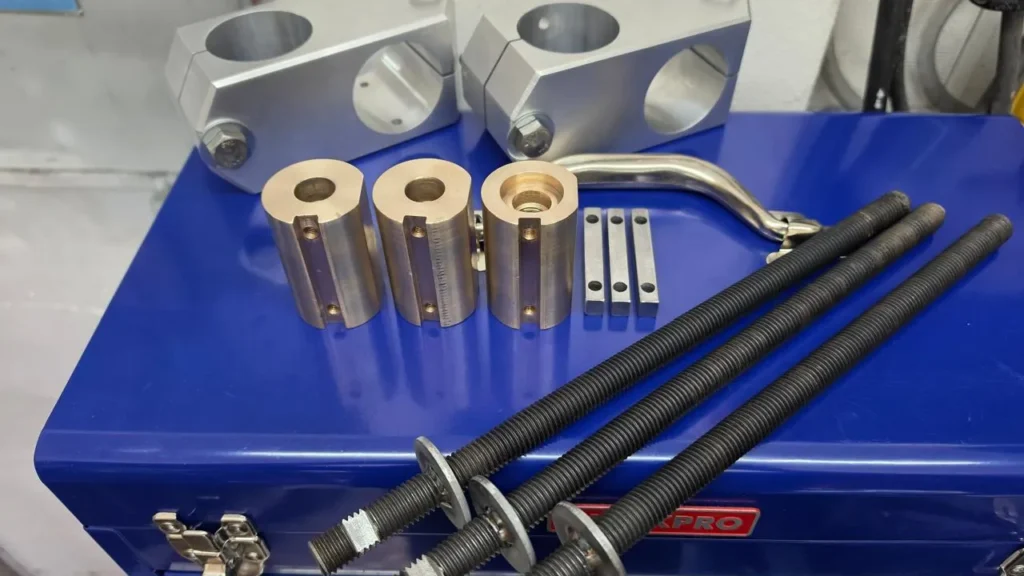
Cuando una empresa necesita una pieza metálica con medidas exactas (un eje, una placa perforada, un inserto, un dado), casi siempre termina hablando de maquinados. El término aparece en cotizaciones, planos y órdenes de compra, pero no siempre queda claro qué abarca, qué procesos existen y cómo decidir cuál conviene para cada pieza. Esta guía lo explica en lenguaje directo para quien compra o especifica piezas, no para quien ya opera las máquinas.
Qué son los maquinados
Los maquinados son los procesos de fabricación que dan forma a una pieza retirando material de un bloque, barra o placa hasta alcanzar las dimensiones y acabados que marca un plano. A diferencia de los procesos que deforman el material (como el doblado o la estampación) o que lo funden (como la colada), el maquinado corta el excedente en forma de viruta, lo que permite tolerancias muy cerradas y acabados controlados.
Esa precisión es la razón de ser del maquinado industrial. Una pieza fundida o doblada rara vez cumple por sí sola las medidas finales de un ensamble; el maquinado es el paso que la deja en la tolerancia requerida, con las caras planas, los barrenos centrados y las roscas limpias que el diseño pide. Por eso los maquinados están presentes en prácticamente toda la cadena manufacturera: automotriz, aeroespacial, dispositivos médicos, equipo agrícola, moldes, herramentales y refacciones.
Vale la pena distinguir el maquinado de otros trabajos de taller que a veces se confunden con él. La soldadura une piezas, el doblado las deforma y la pintura las protege; el maquinado, en cambio, define geometría y medida. Un taller de maquinados puede complementar esos trabajos, pero su especialidad es la precisión dimensional.
Los procesos principales de maquinado
Aunque existen decenas de variantes, casi todo el trabajo de un taller se resuelve con cinco familias de procesos.
Torneado
En el torneado la pieza gira sobre su eje mientras una herramienta de corte avanza sobre ella. Es el proceso natural para piezas de revolución: ejes, bujes, poleas, coples, vástagos y todo lo cilíndrico o cónico. El torno puede dejar diámetros exteriores, interiores, caras, ranuras y roscas en una misma pieza. Cuando el pedido es una pieza redonda, casi siempre la respuesta es el torno; en nuestro artículo sobre el taller de torno y el maquinado de precisión lo desarrollamos con más detalle.
Fresado
En el fresado es la herramienta la que gira y la pieza la que avanza. Sirve para generar caras planas, ranuras, cavidades, chaflanes y formas prismáticas en general. La fresadora es probablemente la máquina más versátil del taller: con ella se fabrican placas, bases, moldes y piezas de geometría compleja. Ya publicamos una guía completa sobre qué es una fresadora y para qué sirve, donde detallamos sus tipos y operaciones.
Taladrado, mandrinado y roscado
Es la familia de los agujeros: barrenos pasantes o ciegos, avellanados, escariados de precisión y roscas. Parece sencillo, pero la posición exacta de los barrenos suele ser crítica en piezas que ensamblan con otras; un error de décimas deja fuera una placa completa. Cuando un agujero debe quedar con tolerancia muy cerrada y buen acabado interno, se mandrina o se escaria en lugar de solo barrenar. Las roscas pueden hacerse con machuelo o, en materiales difíciles y roscas grandes, por fresado de rosca en CNC.
Rectificado
Cuando el plano pide tolerancias muy cerradas o un acabado superficial fino, el último paso es el rectificado: una piedra abrasiva retira micras de material hasta dejar la medida y el acabado final. Es habitual en ejes que trabajan con rodamientos, pistones, guías y superficies de sellado. No es un proceso de desbaste; es el acabado de precisión, y se planea desde el inicio dejando el sobrematerial necesario.
Electroerosión (EDM)
Para geometrías que una herramienta de corte no alcanza (cavidades profundas, esquinas vivas internas, perfiles finos en aceros endurecidos) se usa la electroerosión, que erosiona el material con descargas eléctricas sin contacto mecánico. Es más lenta, pero resuelve piezas que ningún otro proceso logra, sobre todo en moldes, dados y herramentales.
Maquinado CNC y maquinado convencional
La otra gran clasificación no es el proceso sino el control de la máquina. En el maquinado convencional el operador mueve manualmente los carros y controla cada corte; es flexible para piezas únicas, ajustes y trabajos sencillos. En el maquinado CNC la máquina sigue un programa que repite cada movimiento con exactitud, pieza tras pieza. El CNC gana cuando hay series, geometrías complejas o tolerancias cerradas que deben repetirse idénticas; explicamos sus fundamentos en qué es el CNC y cómo se usa en la industria.
En la práctica, un taller completo combina ambos: el CNC para producción y precisión repetible, y el convencional para ajustes, refacciones urgentes y trabajos donde la programación no se justifica. Lo importante para quien compra no es la tecnología en sí, sino que el proceso elegido garantice la tolerancia, el acabado y la repetibilidad que la pieza necesita.
Materiales que se maquinan
El maquinado no es exclusivo de un material. Los talleres trabajan habitualmente:
- Aceros al carbón y aleados: la base de la industria; ejes, placas, herramentales.
- Acero inoxidable: piezas para alimentos, química y salud; exige herramientas y velocidades específicas.
- Aluminio: ligero y muy maquinable; común en electrónica, automotriz y aeroespacial.
- Bronce, latón y cobre: bujes, contactos eléctricos, componentes de válvulas.
- Plásticos de ingeniería: acetal, nylon, policarbonato y PTFE para piezas ligeras, aislantes o de bajo rozamiento.
Cada material cambia los parámetros de corte, la herramienta y el costo. Un mismo plano en acero inoxidable puede costar bastante más que en aluminio por el desgaste de herramienta y el tiempo de máquina, y eso se refleja en la cotización. Si tu pieza lo permite, preguntar por alternativas de material es una forma legítima de optimizar costo sin sacrificar función.
Tolerancias y acabados: lo que el plano realmente pide
Dos piezas con la misma forma pueden tener precios muy distintos por lo que el plano exige. Las tolerancias generales de taller son amplias y económicas; cerrar una tolerancia a centésimas exige más tiempo, mejor control y a veces rectificado adicional. Lo mismo ocurre con el acabado superficial: una cara funcional puede quedar con acabado estándar, mientras una superficie de sellado o de contacto con rodamientos necesita un acabado fino especificado.
La recomendación práctica para quien especifica piezas es clara: pide tolerancias cerradas solo donde la función lo justifica. Sobre-toleranciar un plano completo encarece la pieza sin beneficio real, y es uno de los errores más comunes al cotizar maquinados. El buen diseño para manufactura piensa en cómo se va a hacer la pieza desde el momento en que se dibuja.
Archivos y planos: qué necesita el taller para cotizar
La calidad de una cotización depende de la calidad de la información que recibe el taller. Lo ideal es entregar:
- Plano en PDF con vistas, cotas, tolerancias, material y acabados especificados.
- Modelo 3D en formato de intercambio (STEP es el estándar de facto) para programar el CNC sin reinterpretar el dibujo.
- Cantidades por lote y frecuencia: no cuesta lo mismo una pieza que doscientas, ni un pedido único que un programa mensual.
- Normas o requisitos de inspección: si tu control de calidad pide reporte dimensional, PPAP o certificados de material, debe saberse desde la cotización.
Un plano incompleto genera cotizaciones incomparables: cada taller supone lo que falta y los precios dejan de ser equivalentes.
Cómo elegir el proceso adecuado para tu pieza
Con el plano en la mano, la lógica de selección es sencilla:
1. Geometría dominante: ¿la pieza es de revolución? Torneado. ¿Prismática o con cavidades? Fresado. ¿Solo agujeros? Taladrado o mandrinado. 2. Tolerancia y acabado: si piden micras o acabado fino, contempla rectificado como paso final. 3. Material: aceros endurecidos y geometrías imposibles pueden requerir electroerosión. 4. Volumen: una pieza única se resuelve en convencional; una serie, en CNC. 5. Entrega: los procesos se encadenan; una pieza que requiere torno, fresa y rectificado toma más tiempo que una de un solo proceso.
Un taller serio revisa el plano y propone la ruta de proceso; si tu proveedor no pregunta por tolerancias, material o cantidades antes de cotizar, tómalo como señal de alerta.
Qué revisar al comparar cotizaciones de maquinados
Para comparar cotizaciones en igualdad de condiciones, conviene pedir que cada una especifique:
- Proceso o procesos que contempla (torneado, fresado, rectificado, tratamientos).
- Si el precio incluye material o si tú lo suministras, y de qué calidad o certificado.
- Tolerancias y acabados considerados, según tu plano.
- Tiempo de entrega por lote y posibilidad de pieza muestra o primer artículo.
- Inspección y reporte dimensional, si tu control de calidad lo requiere.
- Condiciones ante rechazos: quién absorbe el costo de una pieza fuera de especificación.
En nuestra guía para elegir taller de torno y qué revisar antes de cotizar detallamos las preguntas que conviene hacer antes de liberar un pedido.
Procesos complementarios: tratamientos y recubrimientos
El maquinado rara vez es la última palabra sobre la pieza. Dos familias de procesos posteriores aparecen con frecuencia en los planos y conviene tenerlas en mente porque afectan precio, tiempo y hasta la secuencia de operaciones:
- Tratamientos térmicos: el templado y el revenido endurecen el acero para piezas sometidas a desgaste; el recocido lo ablanda para facilitar el corte. Regla práctica: se maquina primero con sobrematerial, se trata y, si la pieza se deforma o exige tolerancia fina, se termina en rectificado.
- Recubrimientos y acabados: zincado, niquelado, anodizado en aluminio, pavonado o pintura electrostática. Protegen contra corrosión y mejoran la presentación. El anodizado y el zincado agregan espesor; en medidas críticas el plano debe aclarar si la tolerancia aplica antes o después del recubrimiento.
Preguntar al taller si gestiona estos procesos o los subcontrata evita sorpresas de logística: cada proceso externo suma días al calendario de entrega.
Errores comunes al comprar maquinados
Después de muchos pedidos, los mismos tropiezos se repiten en empresas de todos los tamaños:
- Cotizar sin plano: una descripción verbal o una foto no define tolerancias ni acabados; el resultado se parece a la pieza, pero rara vez ensambla.
- Elegir solo por precio: la cotización más baja a veces excluye material, tratamiento o inspección. Comparar partidas completas es la única comparación válida.
- No pedir pieza muestra: en series, liberar la producción completa sin validar un primer artículo convierte cualquier error en un lote entero rechazado.
- Ignorar la repetibilidad: una muestra perfecta no garantiza la pieza cien; preguntar cómo controla el taller la variación dentro del lote es tan importante como la muestra misma.
- No registrar revisiones del plano: cuando el diseño cambia, la versión vigente debe quedar clara por escrito; fabricar sobre una revisión vieja es de los errores más costosos y más evitables.
El maquinado como parte de la cadena de manufactura
Pocas piezas viven solo del maquinado: muchas pasan antes por corte, fundición o forja, y después por tratamiento térmico, recubrimiento o pintura. Entender el maquinado como una etapa más ayuda a planear mejor: definir en qué estado llega el material, qué proceso hace cada operación y dónde se verifican las medidas. Un tratamiento térmico posterior al maquinado, por ejemplo, puede deformar la pieza y obligar a un rectificado final; planearlo desde el inicio evita sorpresas de calidad y de entrega. Para una visión general del tema, la definición de mecanizado en Wikipedia resume bien la clasificación de procesos.
Si tu empresa necesita piezas maquinadas con plano y tolerancias definidas, podemos revisar tu caso: cuéntanos qué pieza requieres y te orientamos sobre el proceso y los tiempos.
¿Tienes un plano listo para cotizar? Contáctanos y lo revisamos.